기어 및 샤프트 제조
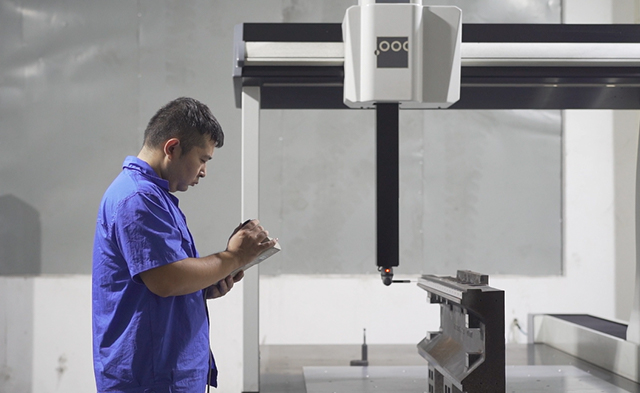
공정 : 소재 검사 → 블랭크 선삭 → 황삭/정삭 가공(호빙/성형/연삭) → 정밀 연삭/기어 마무리 → 표면 처리 → 최종 검사. 기능: 고정밀 기어 가공 및 유연한 머시닝 센터는 ISO 4등급 정확도를 정기적으로 충족하는 기어링을 생산합니다. 장점: 다중 작업 통합 및 툴링 제어는 프로파일 오류와 열 왜곡을 줄입니다. 유연한 라인은 소규모 배치 및 다중 사양 맞춤 주문을 지원합니다.
열처리
Process type: Carburizing and quenching + tempering / Other surface hardening processes (selected according to product requirements). 장비 및 제어: 다목적로의 다중 구역 온도 제어와 담금질 매체의 엄격한 관리를 활용하여 균일한 침탄층과 제어 가능한 담금질 경도를 달성합니다. 지표 및 품질 보증: 표면 경도, 침탄 깊이, 코어 인성 등은 공장을 떠나기 전에 모두 경도 테스트 및 금속 조직 검사를 거쳐 치아 표면의 내마모성과 치아 뿌리의 피로 저항을 보장합니다. 장점: 매우 안정적인 열처리는 기어의 내마모성과 피로 수명을 크게 향상시키며, 이는 크고 무거운 감속기의 장기간 안정적인 작동에 중요한 요소입니다.
기어박스 하우징 및 대형 부품 가공
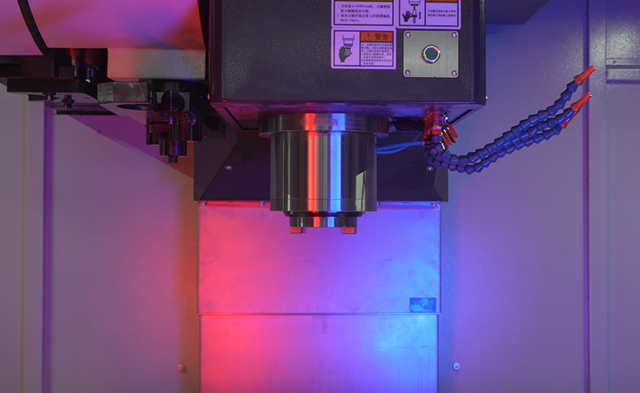
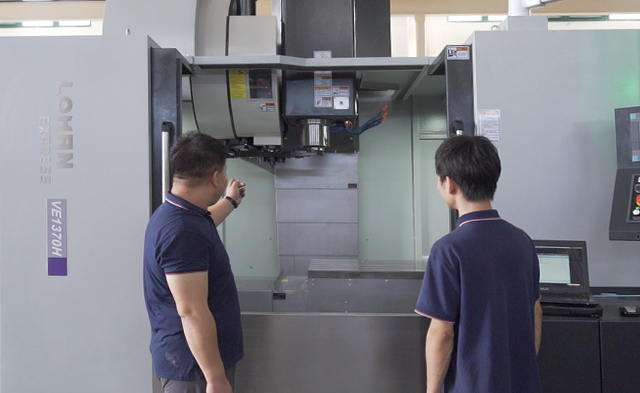
가공 절차에는 주물의 황삭 가공, CNC 황삭 및 정삭 밀링, 정밀 보링, 조립 위치 결정 구멍 가공이 포함됩니다. 요점: 고강성 공작 기계 및 고정구 설계는 하우징 평탄도, 동축성 및 설치 정확성을 보장하여 조립 응력을 줄이고 작동 안정성을 향상시킵니다. 표면 처리: 정밀 가공과 결합된 손실된 폼 주조는 기어박스 하우징의 표면 마감과 치수 일관성을 향상시킵니다.
열 균형, 동적 균형 및 소음 제어
조립 전후에 각 회전 부품은 로터 동적 균형 테스트와 소음 진동 분석을 거칩니다. 치형 트리밍, 맞춤 간격 및 윤활 설계를 최적화하여 소음을 원천적으로 억제하고 전달 효율을 향상시킵니다. 결과: 전체 기계 작동 중에 비정상적인 진동이나 소음이 발생하지 않도록 하고 소음에 민감한 응용 분야(예: 풍력, 정밀 제조 등)에 적응합니다.
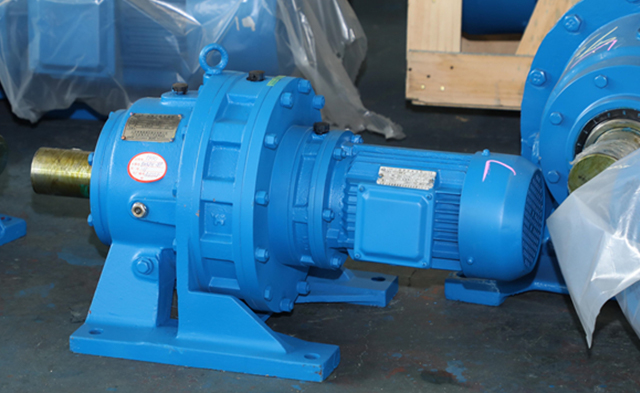
조립 및 밀봉
조립은 표준 작업 절차(SOP) 및 토크/간극 제어에 따라 수행됩니다. 주요 조인트에는 엄격한 밀봉 및 누출 방지 조치가 채택되었습니다. 부품 관리 및 조립 추적 시스템을 통해 각 제품의 부품 출처와 조립 과정을 추적할 수 있습니다.
문의하기
-
공장 주소
중국 장쑤성 타이싱시 야오왕진 타이야오북로 10호
- 이메일
-
전화
86-139 5115 9007
