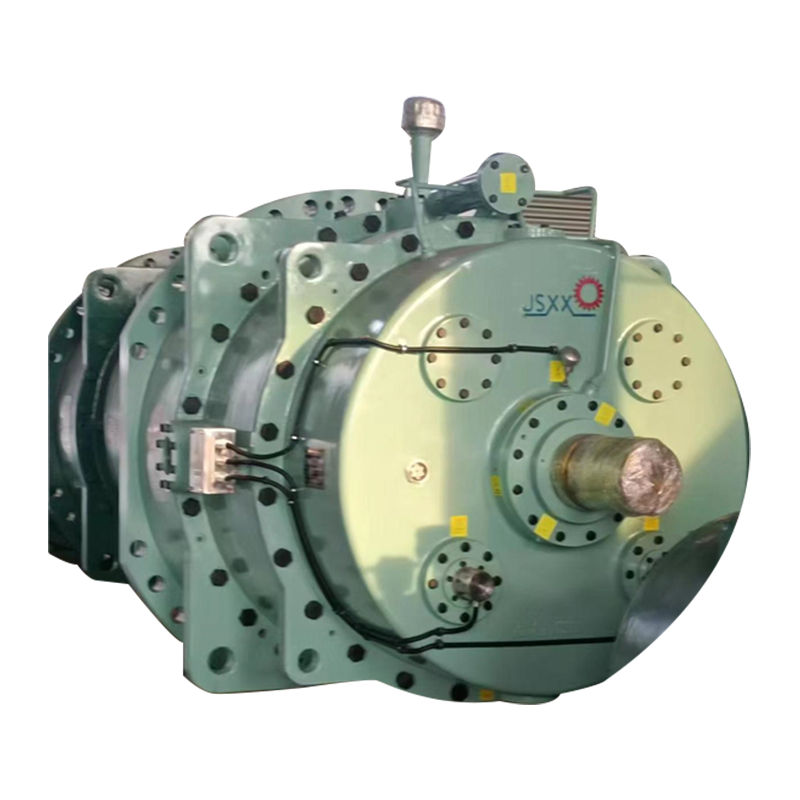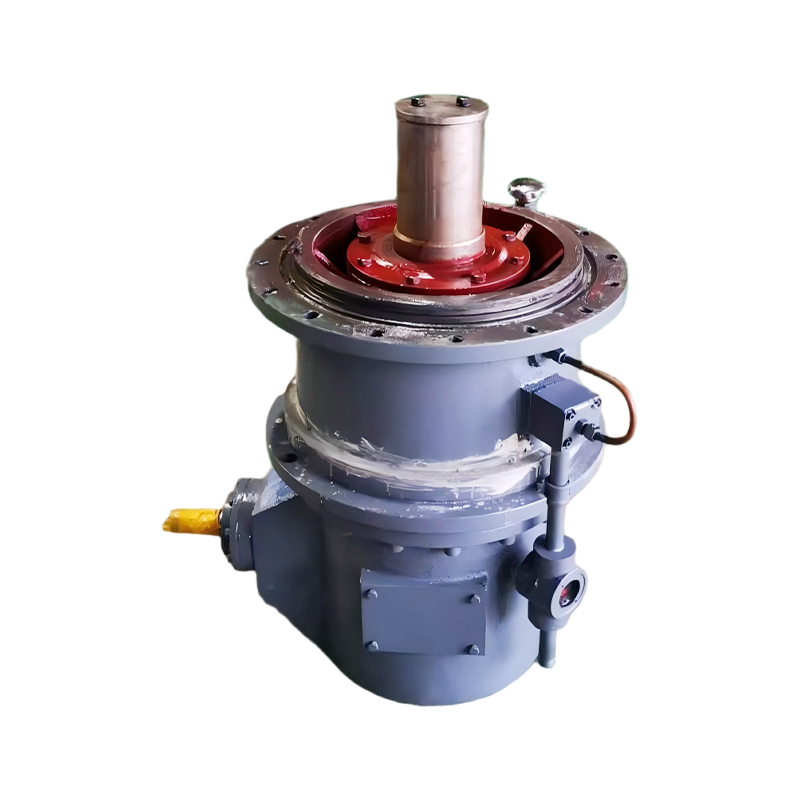
교반기 기어 감속기는 구동 모터와 교반기 샤프트 사이의 속도 감소 변속기입니다. 이는 높은 모터 속도를 혼합, 블렌딩 및 반응 공정에 필요한 낮고 높은 토크 회전으로 변환합니다. 1,450rpm으로 작동하는 일반적인 45kW 모터는 약 300N·m의 토크를 생성합니다. 교반기를 45rpm으로 구동하려면 약 9.5kN·m의 출력 토크(모터 샤프트 토크의 30배 이상)가 필요하며 감속기는 샤프트, 임펠러 및 공정 부하의 무게를 지탱하면서 이를 지속적으로 공급해야 합니다.
실제 현실은 동일한 비율을 가진 두 개의 감속기가 동일한 교반기에서 매우 다른 수명을 가질 수 있다는 것입니다. 서비스 요소, 장착 스타일, 오버행 하중 용량 및 열 등급은 장치가 20년 동안 작동할지 아니면 2년 이내에 실패할지 여부를 결정합니다. 이 가이드에서는 교반기 기어 감속기의 작동 방식을 설명하고, 네 가지 주요 유형을 비교하고, 플랜트에서 중요한 크기 조정, 장착 및 유지 관리 결정을 안내합니다.
교반기 기어 감속기 작동 방식
교반기 기어 감속기는 하나 이상의 맞물림 기어 단계를 통해 입력 속도를 줄이고 기계적 손실을 뺀 비율의 역수로 토크를 곱하는 방식으로 작동합니다. 비율이 25:1이고 스테이지당 효율이 97%인 3단 헬리컬 장치의 경우 총 효율은 약 91%이므로 출력 토크는 입력 토크의 약 23배입니다. 표준 4극 모터는 약 1,450rpm으로 작동하므로 25:1 감속기는 임펠러에 약 58rpm을 전달합니다. 이는 블렌딩 및 서스펜션 혼합을 위한 일반적인 속도입니다.
톱니 접촉, 베어링 지지 및 하우징 강성에 대한 동일한 원리가 혼합 라인에 사용되는 모든 대형 드라이브에 적용됩니다. 기어박스 내부 부품을 처음 접하는 경우 산업용 기어 감속기가 작동하는 방식 나선형, 베벨 및 유성 단계의 차이점을 더 자세히 설명합니다.
교반기용 기어 감속기의 주요 유형
4개의 기어박스 아키텍처가 교반기 서비스를 지배합니다. 즉, 나선형, 베벨-나선형, 유성형 및 웜 감속기이며 각각 효율성, 토크 밀도 및 첫 번째 비용 간에 서로 다른 균형을 유지합니다.
헬리컬 기어 감속기
헬리컬 기어 감속기는 상단 입구 교반기의 기본 선택입니다. 스테이지당 96~98%의 효율성을 제공하고 조용하게 작동하며 2~3개의 스테이지에서 약 5:1~500:1의 커버 비율을 제공합니다. 혼합, 용해 및 열 전달 순환과 같은 중저점도 액체를 사용한 대부분의 혼합 작업은 임펠러 샤프트와 인라인으로 장착된 헬리컬 기어 감속 모터에 의해 잘 수행됩니다.
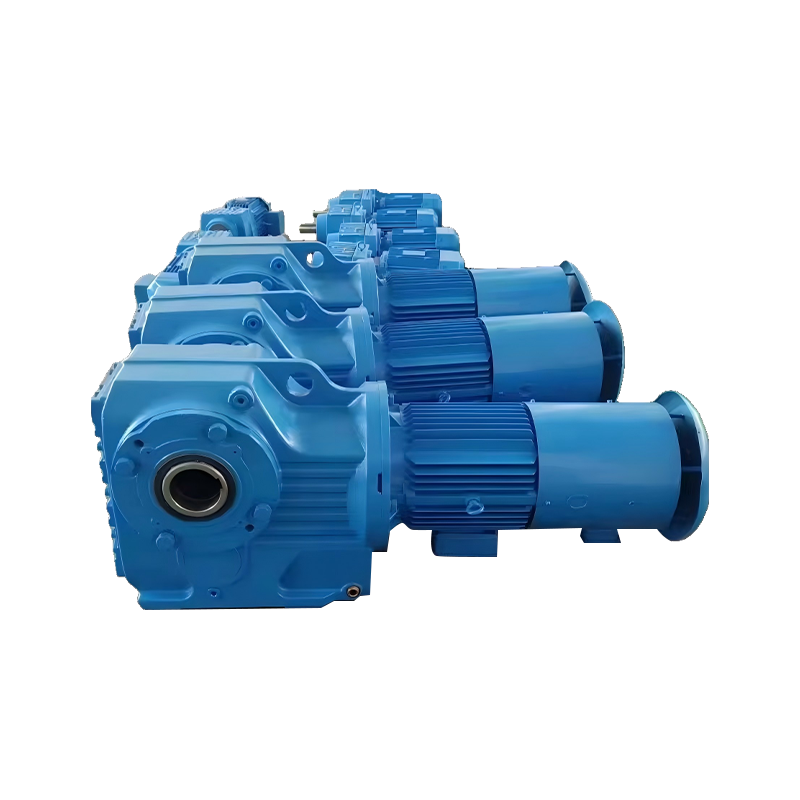 상단 입구 교반기용 헬리컬 기어 감속 모터 이 통합 헬리컬 기어 모터는 95% 이상의 효율성, 저소음 및 모듈식 레이아웃을 제공합니다. 경제성과 안정적인 성능의 균형을 유지하면서 최상위 설치에서 저~중 점도 혼합 작업에 적합합니다. 제품보기 →
유성 기어 감속기
유성 기어 감속기는 태양 기어를 공전하는 여러 유성 기어에 부하를 나누어 훨씬 작은 공간에 동일한 토크를 가합니다. 효율성은 95~98%이며, 토크 밀도는 일반적인 설계 중 가장 높습니다. 교반기가 헤드룸이 제한된 용기 상단에 장착되거나 대형 반응기가 20~60rpm의 매우 높은 토크를 요구하는 경우 이는 중요합니다.
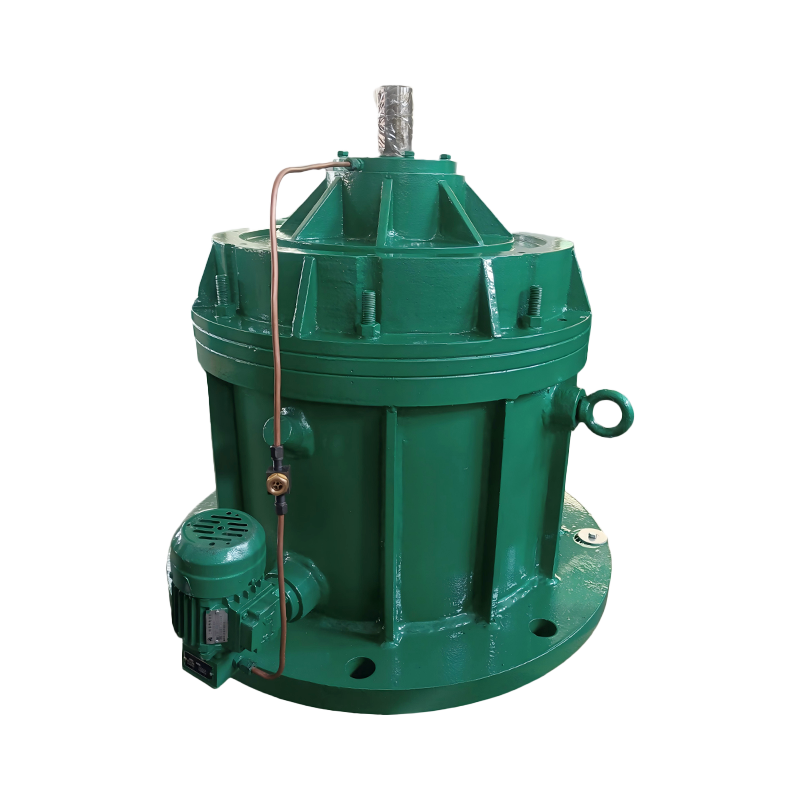 유성 기어 감속기 for High-Torque Agitator Drives 컴팩트한 동축 설계와 97% 이상의 단일 스테이지 효율을 갖춘 이 감속기는 높은 토크 밀도를 제공합니다. 헤드룸이 제한되어 있거나 대형 리액터가 저속에서 강한 토크를 요구할 때 이상적입니다. 제품보기 →
베벨-헬리컬 기어 감속기
베벨-나선형 감속기는 직각 베벨 스테이지를 도입하여 교반기 샤프트가 수직으로 작동하는 동안 모터가 수평으로 놓일 수 있도록 합니다. 이러한 레이아웃 유연성은 간격이 낮은 플랜트에 도움이 되지만 베벨 단계에서는 총 효율이 약 94~96%로 약간 감소합니다.
웜기어 감속기
웜 기어 감속기는 가장 저렴한 옵션이며 소형 휴대용 믹서 및 간헐적인 작업에 적합하게 작동합니다. 슬라이딩 기어 접촉은 비율에 따라 효율을 50~90%로 떨어뜨립니다. 40:1 이상에서는 웜 장치가 입력 전력의 1/4 이상을 열로 낭비할 수 있습니다. 지속적인 대규모 교반의 경우 지속적인 전기 비용이 초기 비용 절감액을 빠르게 초과합니다.
| 유형 | 비율 범위 | 효율성 | 토크 밀도 | 일반적인 교반기 의무 |
|---|---|---|---|---|
| 나선형 | 5:1~500:1 | 스테이지당 96~98% | 중간 높음 | 탑엔트리 믹서, 블렌딩, 저~중점도 서비스 |
| 베벨-나선형 | 10:1~300:1 | 총 94~96% | 높음 | 직각 상단 입구, 제한된 헤드룸 |
| 행성 | 15:1~500:1 | 95~98% | 매우 높음 | 콤팩트한 상단 입구, 반응기, 고토크 혼련기 |
| 벌레 | 7.5:1~100:1 | 50~90% | 낮음 | 휴대용 믹서, 간헐적 사용 |
연중무휴 24시간 가동되는 공장의 경우 30kW 믹서에서 90%와 95% 효율의 차이는 약 1.7kW의 추가 열입니다. 이는 하우징이나 보조 냉각 시스템을 통해 거부해야 하는 연간 약 13,600kWh입니다.
교반기 기어 감속기의 크기를 조정하는 방법
교반기 기어 감속기 크기 조정은 모터 명판이 아닌 필요한 출력 토크에서 시작됩니다. 동일한 22kW 모터가 다양한 속도에서 매우 다양한 샤프트 부하에 대응할 수 있기 때문입니다.
- 공정 설계에서 임펠러 동력 수요를 결정합니다. 난류 혼합의 경우 P = Np × ρ × n 3 ×디 5 여기서 Np는 임펠러 동력수(일반적으로 0.3~6.0), ρ는 유체 밀도, n은 회전 속도, D는 임펠러 직경입니다.
- 혼합 요구 사항에 따라 출력 속도를 정의합니다(20~60rpm의 느린 혼합, 60~120rpm의 중간 혼합 또는 150rpm 이상의 고속 용해).
- 공칭 출력 토크를 계산합니다. T(N·m) = 9,550 × P(kW) / n(rpm).
- 서비스 팩터 적용: T 디자인 = T × SF.
- 실제 임펠러 중량, 유체 항력 및 드라이브 배열을 기준으로 돌출 하중과 축 추력 용량을 확인합니다.
- 주변 온도 및 듀티 사이클에 대한 열 정격을 확인합니다.
교반기는 균일한 부하가 아닙니다. 임펠러는 유체 점도 변화, 고형물 침전 및 침전된 물질을 통한 시동을 확인하므로 감속기는 모터 정격만 고려하기보다는 애플리케이션 서비스 요소에 따라 선택해야 합니다.
| 의무 등급 | 부하특성 | 서비스 요소 |
|---|---|---|
| 유니폼 | 낮음-viscosity liquids, blending, heat-transfer circulation | 1.25 |
| 보통 | 현탁액, 용해, 최대 10% 고형분의 슬러리 | 1.50 |
| 헤비 | 높음-viscosity pastes, batch reactors with solids, 24-hour continuous operation | 1.75–2.00 |
모터 출력에 정확히 맞는 감속기를 선택하는 것이 가장 흔한 실수입니다. 서비스 팩터는 임펠러 시동 중 토크 스파이크로부터 기어박스를 보호하고 점도가 상승할 때 지속적인 과부하로부터 기어박스를 보호합니다.
장착 스타일 및 설치 고려 사항
장착 스타일은 교반기 샤프트 하중이 감속기 하우징으로 전달되는 방식을 결정하며 플랜지, 샤프트 및 베어링 배열이 모두 이에 의존하기 때문에 다른 기계적 세부 사항보다 먼저 해결되어야 합니다.
- 상단 입구 장착: 감속기 플랜지는 용기 노즐에 연결되고 임펠러 샤프트는 수축 디스크 또는 키로 잠긴 중공 출력 샤프트에 삽입됩니다. 이 배열은 교반기의 전체 중량과 축 추력을 전달합니다.
- 측면 입구 장착: 감속기는 일반적으로 유니버셜 조인트 또는 커플링을 사용하여 탱크 옆 지지 받침대에 발에 장착됩니다. 출력 샤프트가 구부러지는 것을 방지하려면 토크 암과 세심한 정렬이 필요합니다.
- 직접 결합: 모터와 감속기 어셈블리는 교반기 바로 위에 위치합니다. 이는 가장 컴팩트한 디자인이며 최고의 동심도를 제공합니다.
- 벨트 구동: 감속기 출력과 교반기 샤프트 사이의 벨트는 설계 유연성을 추가하지만 별도로 점검해야 하는 감속기 저속 샤프트의 돌출 하중도 증가시킵니다.
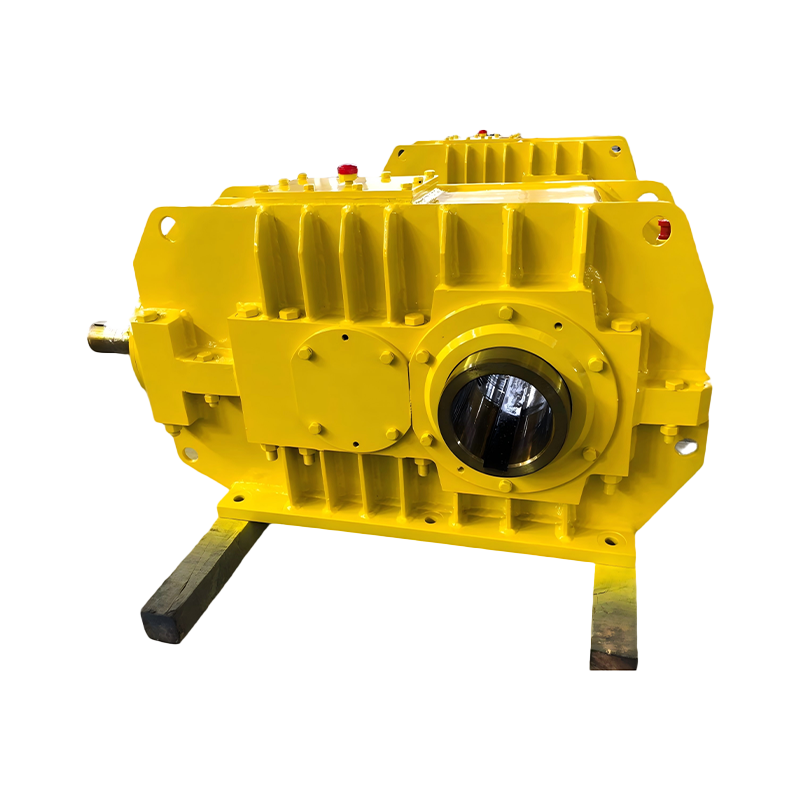
매우 큰 교반기 또는 비표준 용기 레이아웃의 경우 맞춤형 플랜지, 샤프트 연장 및 밀봉 배열을 갖춘 모듈식 고강도 기어박스가 표준 카탈로그 장치보다 결합된 방사형 및 축방향 하중을 더 안정적으로 처리합니다. 필요한 오버행 하중을 감속기의 정격 값과 비교하십시오. 이 점검은 적어도 토크 등급만큼 중요합니다.
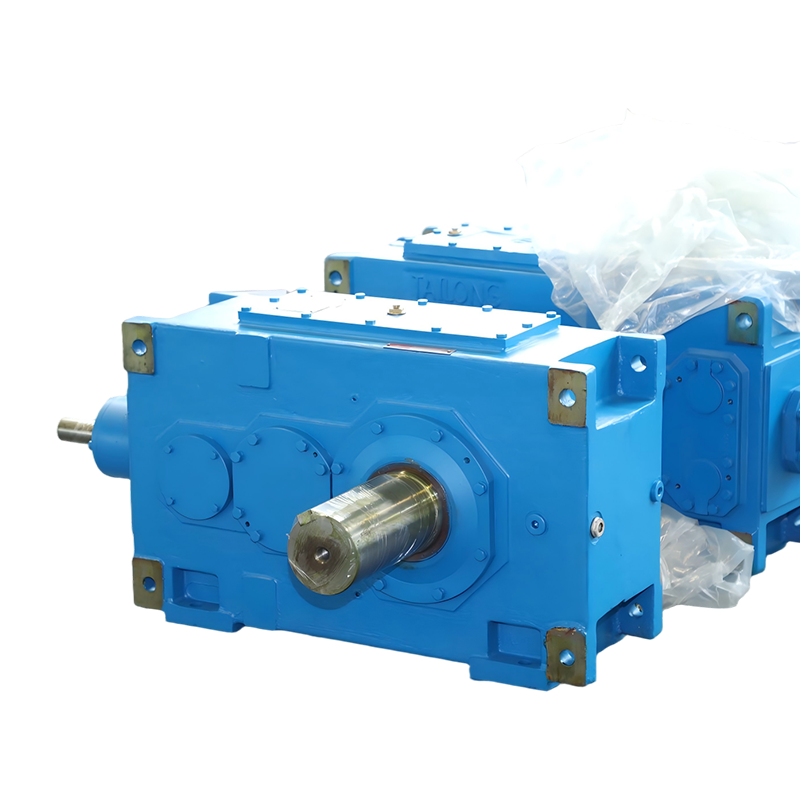 비표준 교반기 레이아웃을 위한 모듈형 헤비듀티 기어박스 이 기어박스는 표준화된 모듈과 강화된 부하 용량 및 IP65 밀봉을 결합하여 결합된 방사형 및 축방향 하중을 안정적으로 처리합니다. 맞춤형 플랜지 및 샤프트 요구 사항이 있는 지속적인 고강도 혼합 응용 분야에 적합합니다. 제품보기 →
효율성 및 운영 비용
감속기 유형 간의 효율성 차이는 단계별로 작지만 지속적인 서비스에서는 상당한 운영 비용을 초래합니다.
연간 8,000시간을 실행하는 30kW 출력 요구 사항을 고려하십시오. 95% 감속기 효율에서 입력 전력은 31.6kW입니다. 90%에서는 33.3kW입니다. 추가 1.7kW의 손실 비용은 $0.08/kWh로 연간 약 $1,100이며, 10년 수명 동안 고효율 감속기는 단일 믹서 라인에서 $10,000 이상을 절약합니다. 보다 효율적인 기어박스는 더 낮은 온도로 작동하여 오일 및 씰 수명을 연장하고 팬이나 오일 쿨러의 필요성을 줄입니다.
일반적인 고장 모드 및 유지 관리
대부분의 교반기 감속기 고장은 잘못된 오일, 서비스 계수 이상의 지속적인 과부하, 샤프트 정렬 불량 또는 임펠러 불균형의 세 가지 원인으로 거슬러 올라갑니다. 각 증상에는 일반적으로 심각한 손상이 발생하기 전에 찾을 수 있는 근본 원인이 있습니다.
- 과열: 잘못된 오일 점도, 오일 레벨 과잉, 냉각 핀 막힘, 브리더 막힘 또는 지속적인 과부하.
- 오일 누출: 마모된 샤프트 씰, 과충진, 하우징을 가압하는 막힌 브리더 또는 응축수 오염.
- 과도한 소음: 베어링 마모, 기어 톱니 구멍 또는 임펠러 속도로 인한 구조적 공진 등이 있습니다.
- 진동: 커플링 정렬 불량, 느슨한 기초 볼트 또는 불균형 임펠러.
유지 관리는 간단한 일정을 따릅니다. 조립 잔해물을 세척하기 위해 처음 200~300시간 작동한 후 오일을 교환하고 그 다음에는 2,500~5,000시간마다 또는 매년 중 먼저 도래하는 시점에 오일을 교환합니다. 장치가 정지된 상태에서 매주 오일 레벨을 점검하고, 브리더가 깨끗한지 확인하고, 저속 샤프트 씰에서 누출이 있는지 검사하십시오. 6개월마다 오일을 분석하여 베어링과 기어 마모를 조기에 발견합니다. 오일 사양은 브랜드보다 더 중요합니다. 대부분의 나선형 및 유성형 교반기 감속기는 약 -10°C ~ 40°C의 주변 온도에서 ISO VG 220 또는 VG 320 미네랄 오일을 사용합니다. 뜨겁거나 먼지가 많거나 화학적으로 공격적인 환경에서는 합성 PAO 오일로 전환하고 교환 간격을 절반으로 줄이십시오.
교반기 기어 감속기에 대해 자주 묻는 질문
교반기에는 어떤 크기의 기어 감속기가 필요합니까?
프로세스 전력 요구 사항부터 시작하십시오. 임펠러가 50rpm에서 30kW가 필요한 경우 기어박스는 최소 9,550 × 30 / 50 = 5,730N·m를 지속적으로 전달해야 합니다. 서비스 계수(서스펜션 듀티의 경우 1.5는 약 8,600N·m)를 곱하고 선택한 비율에서 정격 토크가 해당 값을 충족하거나 초과하는 감속기를 선택합니다.
교반기에 웜기어 감속기를 사용할 수 있나요?
예, 하지만 가볍고 간헐적인 혼합에만 해당됩니다. 웜 감속기는 소형이고 저렴하지만 비율이 30:1을 초과하면 효율이 80% 미만으로 떨어지므로 모터가 더 많은 전류를 소비하고 기어박스가 뜨거워집니다. 지속적인 작동을 위해 나선형 또는 유성 감속기는 전기 절약만으로도 비용을 지불합니다.
교반기 용도의 기어모터와 기어 감속기의 차이점은 무엇입니까?
기어모터는 모터와 기어박스를 공장에서 정렬된 하나의 어셈블리로 통합하여 공간을 절약하고 정확한 동심도를 보장합니다. 별도의 기어 감속기가 유연한 커플링이나 벨트를 통해 베어 샤프트 모터에 결합되어 모터 교환 및 속도 변경이 더 쉬워지지만 설치 시 정밀한 정렬이 필요합니다.
교반기 감속기가 과열되는 이유는 무엇입니까?
일반적인 원인은 잘못된 오일 점도, 오일 레벨 과잉, 냉각 핀 또는 브리더 막힘, 선택한 서비스 계수 이상으로 지속적으로 작동하는 것입니다. 장치를 정지하고 오일 레벨을 확인하고 점도 등급을 확인하고 실제 모터 전류를 명판 정격과 비교하십시오.
교반기 기어박스의 오일을 얼마나 자주 교체해야 합니까?
처음 200~300시간 작동한 후, 그 다음에는 2,500~5,000시간마다 또는 1년에 한 번(둘 중 먼저 도래하는 기준) 교체하십시오. 먼지가 많거나 화학적으로 공격적인 지역에서는 간격을 절반으로 줄이고 오일 분석을 사용하여 최종 일정을 설정합니다.